- SC-4-1000A Mașină de tăiat automată fără așchii pentru îndreptarea tuburilor
- DEF50PVS Mașină de teșire a tuburilor servo pentru tuburi scurte din metal și PVC
- TM-S-40/60/80 Mașină automată de etanșare a tuburilor de înaltă eficiență
- ZTM-50/60/76/114 Mașină de reducere a tubului conic, aplicabilă cu mai multe materiale, semi-automată
- DTM40 Mașină de formare a capetelor tuburilor hidraulice cu două capete de înaltă eficiență
- ES550 Mașină semi-automată de tăiat aluminiu pentru profile mari și țevi

material pentru formarea tuburilor: aplicații, criterii de selecție și îndrumări practice
Data:Sep 17, 2026
Când un producător ne întreabă despre material pentru formarea tubului , de obicei răspundem cu o altă întrebare: ce încerci să construiești și cât de strânse sunt curbele? Materialul pe care îl încărcați într-o mașină de îndoit determină durata de viață a sculei, timpul ciclului, calitatea îndoirii și dacă piesa finită trece inspecția. Nu există cel mai bun material universal pentru formarea tuburilor; există doar materialul potrivit pentru o anumită lucrare.
De ce este importantă alegerea materialului în formarea tuburilor
Formarea tuburilor acoperă multe operațiuni: îndoire cu tragere rotativă, îndoire cu role, tăiere, formare la capăt, teșire și perforare. Fiecare proces interacționează diferit cu materialul piesei de prelucrat. Un tub care se îndoaie frumos poate fi dificil de tăiat curat. Un aliaj care se formează la capăt fără crăpare poate să se retragă atât de agresiv încât fiecare unghi de îndoire necesită compensare. Înțelegerea comportamentului materialului este diferența dintre producția netedă și o grămadă de resturi.
Trei proprietăți contează cel mai mult: forța de curgere, alungirea și întărirea prin muncă. Limita de curgere determină cât de multă forță este necesară înainte ca tubul să înceapă să se deformeze plastic. Alungirea indică cât de mult se poate întinde materialul înainte de a se fractura, ceea ce este critic pentru curbele cu rază strânsă. Călirea prin muncă descrie cât de repede materialul devine mai puternic pe măsură ce se deformează, afectând îndoibilitatea, uzura sculei și numărul de treceri de formare pe care le puteți face.
Materiale comune pentru formarea tuburilor
Acestea sunt materialele pe care le vedem cel mai des în atelierele de formare a tuburilor, împreună cu comportamentul la care vă puteți aștepta de la fiecare.
| Material | Aplicații tipice | Note de formabilitate |
|---|---|---|
| DOM 1020/1026 oțel moale | Roll custi, sasiu, cadre structurale | Alegere excelentă; se îndoaie previzibil cu suportul dornului |
| 4130 chromoly | Aerospațial, sport cu motor, structuri ușoare | Puternic, dar necesită mai multă forță și o compensare atentă a returului elastic |
| Inoxidabil austenitic (304/316) | Procesarea alimentelor, echipamente medicale, lucrări de arhitectură | Se întărește rapid; are nevoie de mașini puternice și de lubrifiere bună |
| Aluminiu (6061, 6063) | Mobila, schimbatoare de caldura, balustrade | Crăpă ușor pe raze strânse; alegeți cu grijă temperamentul și dornul |
| Cupru și alamă | Instalatii sanitare, piese electrice, obiecte decorative | Moale și ușor de format, dar predispus la zgârieturi și ovalitate |
| Titan (gradul 2 și 5) | Implanturi aerospațiale, maritime, medicale | Foarte provocator; necesită scule speciale și viteze mici de îndoire |
Oțelul moale, în special DOM 1020 sau 1026, rămâne cel mai comun material pentru formarea tuburilor în lucrările structurale și auto. Se îndoaie previzibil, își păstrează bine forma și răspunde constant la îndoirea susținută de dorn. Pentru magazinele care produc rulouri, componente de șasiu și piese pentru echipamente grele, oțelul DOM oferă cel mai bun echilibru între rezistență, ductilitate și cost.
Oțelurile inoxidabile austenitice, cum ar fi 304 și 316, sunt populare în procesarea alimentelor, echipamente medicale și proiecte de arhitectură. Ele rezistă la coroziune și arată bine, dar se întăresc agresiv. Un tub inoxidabil care a fost parțial îndoit devine mai dur și mai puternic în zona deformată, crescând forța necesară pentru restul curbei și accelerând uzura sculei. Molele ștergătoare din aluminiu-bronz și lubrifiantul de înaltă calitate sunt esențiale pentru curbele curate din inox.
Aliajele de aluminiu precum 6061-T6 și 6063-T52 sunt ușoare și ușor de prelucrat, motiv pentru care domină industrii precum mobila, HVAC , și balustradă arhitecturală. Cu toate acestea, ele crapă mai ușor pe raze strânse. Condiția de temperare este critică: o temperatură T6 complet întărită are o alungire mult mai mică decât o temperatură T52 sau O. Dacă aveți nevoie de coturi strânse în aluminiu, alegeți un temperament mai moale și utilizați un dorn cu suficiente bile pentru a susține peretele interior.
Proprietățile materialelor care conduc la formare
Limita de curgere și elasticitate
Springback este recuperarea elastică a tubului după ce sarcina de îndoire este îndepărtată. Fiecare material revine într-un grad diferit. Materiale de înaltă rezistență, cum ar fi cromoliul 4130 și titanul, s-au retras mult mai mult decât oțelul moale, astfel încât matrița de îndoire trebuie să îndoiască excesiv tubul cu un unghi care să compenseze recuperarea. Mașinile moderne CNC de îndoit tuburi se ocupă de acest lucru cu compensare programabilă, dar fiecare lot de material are nevoie de verificare.
Alungirea și raza minimă de îndoire
Alungirea determină cât de strâns poate fi îndoit un tub înainte ca peretele exterior să se fractureze. De regulă, cu cât materialul este mai dur, cu atât raza minimă a liniei centrale trebuie să fie mai mare în raport cu diametrul tubului. Un tub de oțel ușor poate fi adesea îndoit la o rază strânsă de 1,5 ori diametrul exterior, în timp ce un tub de aluminiu sau titan de înaltă rezistență poate necesita de 3 ori diametrul sau mai mult. Subțierea peretelui la exterior și încrețirea în interior sunt cele două moduri de eșec de urmărit.
Călirea la lucru și uzura sculelor
Materialele care se întăresc rapid, oțelul inoxidabil și titanul fiind exemplele clasice, uzează sculele mai repede și necesită mai multă putere de la mașină. Când selectați un material pentru formarea tuburilor, luați în considerare costul de întreținere a sculelor și nevoia de prindere robustă. O mașină de îndoit CNC pentru sarcini grele cu control servo-hidraulic este o potrivire mult mai bună pentru aceste materiale decât o mașină ușoară.
Materiale de scule: Potriviți unealta la tub
Sculele care intră în contact cu tubul decid adesea dacă un material dificil poate fi format cu succes. Pentru majoritatea lucrărilor de îndoire a tuburilor pe oțel carbon, sculele din oțel aliat sunt cea mai bună alegere, deoarece rezistă la uzură și își păstrează precizia dimensională pe perioade lungi de producție. Dar atunci când piesa de prelucrat este inoxidabil feros sau titan, presiunea dintre unealtă și tub poate provoca uzurire și zgârieturi. În aceste cazuri, sculele din aluminiu-bronz pentru matrițele și dornurile ștergătoare reduc frecarea și protejează suprafața tubului.
Mandrinele cromate sunt o altă opțiune comună. Oferă frecare scăzută pentru îndoirea țevilor din aluminiu, cupru și bronz și durează bine în producția de volum mare. Cheia este să potriviți materialul de scule nu numai cu piesa de prelucrat, ci și cu strategia dvs. de lubrifiere și cu capacitatea de putere a mașinii.
Alegerea mașinii potrivite pentru amestecul dvs. de materiale
Odată ce ați înțeles materialul pentru formarea tuburilor, următorul pas este să-l potriviți cu echipamentul potrivit. Tuburile cu pereți grei din oțel de înaltă rezistență necesită o mașină de îndoit CNC complet automată, cu putere servo-hidraulică și o axă a dornului care poate face față sarcinilor mari. Tuburile din aluminiu și inox cu pereți subțiri necesită un control precis al dornului și viteze de îndoire consistente pentru a evita încrețirea și ovalitatea.
 SB-219CNC Mașină de îndoit tuburi CNC complet automată cu control servo-hidraulic Această mașină de îndoit țevi complet automată are trei axe programabile, servomotoare și un PLC cu ecran tactil, care acceptă modurile hidraulice și CNC pentru îndoiri precise și repetabile pe diferite materiale. Vizualizare produs →
Pentru magazinele care îndoaie o mare varietate de materiale, o mașină cu compensare programabilă a razei și capacitate cu mai multe raze economisește ore de timp de configurare. Clienții noștri în fabricarea de automobile comutați în mod obișnuit între oțel moale, aluminiu și inox într-o singură tură. Cheia succesului lor este o mașină care stochează parametrii de îndoire pentru fiecare material și dimensiunea tubului.
Tăierea și formarea capetelor depind și de material
Îndoirea nu este singura operație în care materialul contează. Tăierea unui tub curat, fără bavuri excesive necesită o viteză a lamei și o viteză de avans potrivite cu duritatea materialului. Aluminiul, de exemplu, taie rapid, dar tinde să formeze o margine încorporată pe lamă, în timp ce inoxidabilul necesită viteze mai mici și mai mult lichid de răcire.
 Mașină automată de tăiat tuburi de alimentare servo din seria CNC O mașină de tăiat cu ferăstrău circular automatizat cu control PLC, prindere hidraulică și avans, capabilă de tăiere fără bavuri pe oțel carbon și inoxidabil, cu dispozitive de fixare cu mai multe tuburi și funcționare cu zgomot redus. Vizualizare produs →
Formarea capătului, care include reducerea, extinderea și formarea la rece a capătului tubului, este la fel de sensibilă la calitatea materialului. Un material cu alungire bună poate fi redus în diametru cu câțiva milimetri într-o singură cursă. În schimb, un material fragil sau întărit se poate crăpa. Mașinile hidraulice de formare a capetelor cu cursă și viteză reglabile vă oferă controlul necesar pentru adaptarea fiecărui material.
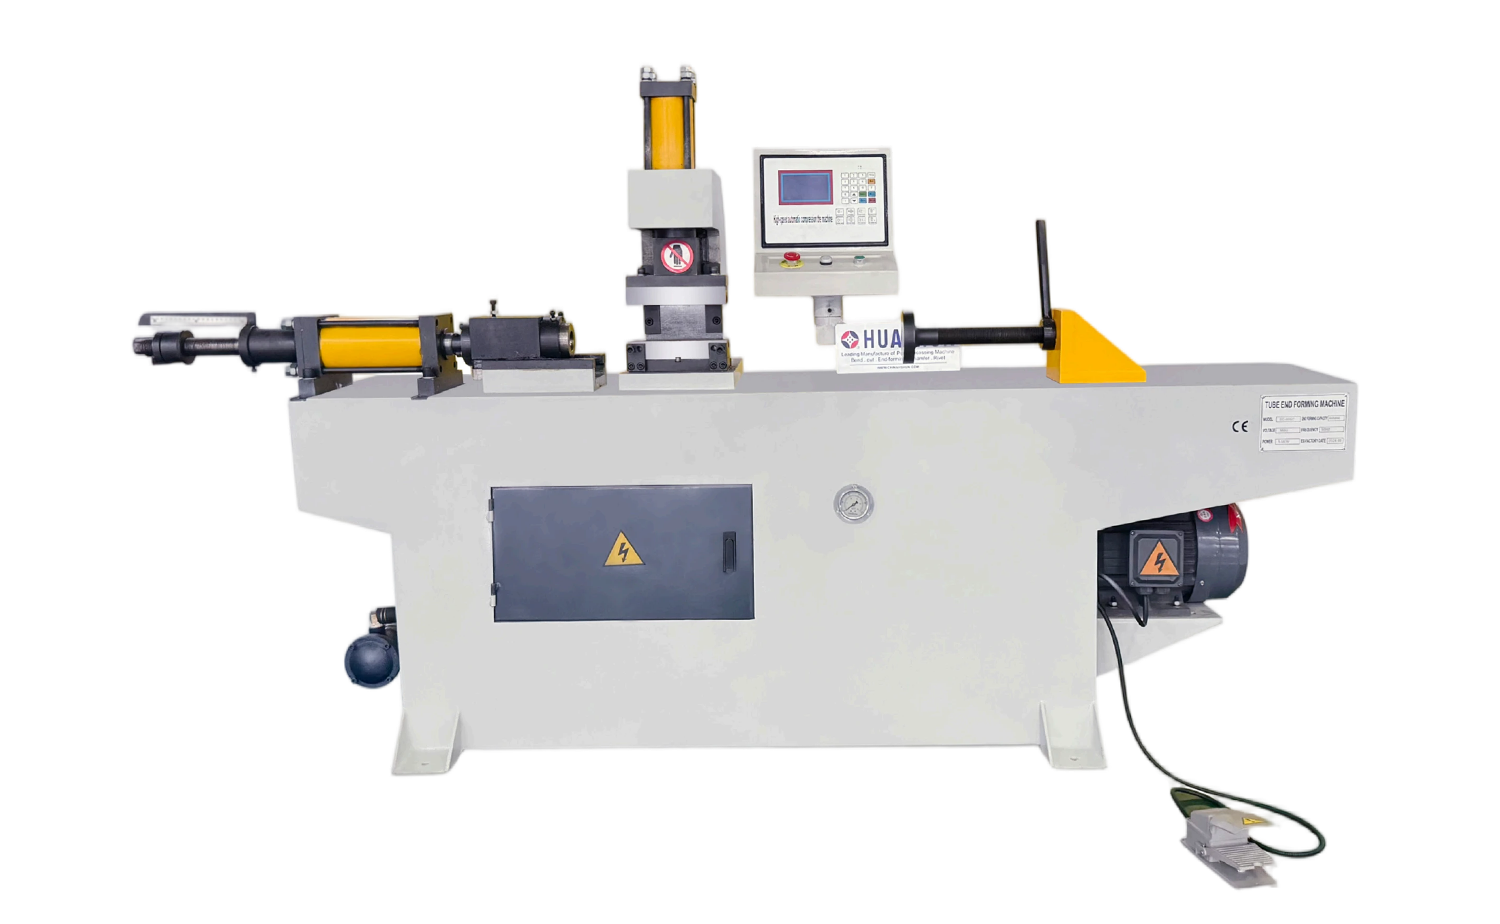 TM40 Mașină automată de formare a capetelor tubului cu un singur cap O mașină hidraulică de formare a capetelor cu un ecran tactil PLC, care oferă moduri automate sau manuale și forme de matriță versatile pentru reducerea, extinderea și formarea la rece a capetelor tuburilor în producția de volum mare. Vizualizare produs →
Pentru producția de volum mare, un model automat de capete cu un singur cap cu setul corect de matrițe produce rezultate consistente în loturi mari. Indiferent de materialul pe care îl alegeți, testați-vă materialul și reglați viteza de formare și lubrifiere înainte de a vă angaja la producția completă.
Sfaturi practice pentru selectarea materialului pentru formarea tuburilor
- Verificați întotdeauna certificatul de material. Limita de curgere și alungirea variază de la un lot de căldură la altul.
- Efectuați teste de îndoire înainte de producție. Un mic eșantion cu sculele reale dezvăluie răsturnare, încrețire și subțierea pereților.
- Potriviți temperamentul cu raza de îndoire. Pentru curbele strânse, alegeți o temperatură mai moale și tratați termic după formare, dacă este necesar.
- Utilizați lubrifiant cu generozitate pentru inox și titan.
- Păstrați un jurnal cu loturile de materiale și setările mașinii, astfel încât comenzile repetate să înceapă cu parametri dovediți.
- Discutați devreme cu furnizorul de mașini. Un producător experimentat de echipamente de formare a tuburilor poate recomanda configurații de scule și mașini pentru amestecul dvs. de materiale.
Materialul este baza oricărei operațiuni de succes de formare a tuburilor. Înțelegând modul în care limita de curgere, alungirea și întărirea prin muncă influențează procesul și potrivirea materialului cu mașina și sculele potrivite, puteți obține o calitate constantă a îndoirii, o durată de viață mai lungă a sculei și mai puține piese respinse. Dacă evaluați un material nou pentru formarea tuburilor și doriți sfaturi privind configurarea echipamentului, contactați echipa noastră. Probabil că l-am îndoit înainte sau cunoaștem pe cineva care a făcut-o.
Articole recomandate


Drepturi de autor © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Toate drepturile rezervate.
Producători de mașini de formare a tuburilor de precizie personalizate