- TM80 Mașină automată de formare a capetelor tubului cu un singur cap
- TM100 Mașină de formare a capetelor tuburilor cu un singur cap de formare cu forme multiple
- Seria DEF SM Mașină de teșit semi-automată de mare viteză a tubului cu cap dublu
- ZTM-50/60/76/114 Mașină de reducere a tubului conic, aplicabilă cu mai multe materiale, semi-automată
- TM60 Mașină hidraulică de formare a capetelor cu un singur cap
- TM40 Mașină automată de formare a capetelor cu un singur cap de înaltă eficiență

Modelarea tubului: tăierea, îndoirea, formarea capetelor și finisarea explicate în detaliu
Data:Sep 24, 2026
Modelarea tubului este un termen larg și tocmai de aceea poate fi confuz la început. Într-un mediu de producție real, acesta acoperă totul, de la tăierea unui tub la lungime și îndoirea acestuia la o rază specifică, până la formarea capetelor, teșirea marginilor, perforarea găurilor și diametrele de extindere. Fiecare operație schimbă ușor materialul, iar ordinea contează. Găsiți secvența greșită și veți petrece mai mult timp reparând piesele decât făcându-le.
Ce acoperă cu adevărat modelarea tuburilor în producție
Majoritatea oamenilor vin la modelarea tubului pentru că trebuie să îndoaie un tub. Acesta este punctul de pornire evident, dar îndoirea singură face rareori o piesă finită. Un flux de lucru tipic include tăierea tubului la lungime, pregătirea capetelor, îndoirea lui în formă și apoi finisarea detaliilor. Dacă orice pas este în afara toleranței, ansamblul final nu se va potrivi.
Din partea noastră a industriei, vedem modelarea tuburilor ca pe un lanț, mai degrabă decât o singură acțiune. O tăietură care nu este pătrată va trage un unghi de îndoire. O îndoire care nu este compensată pentru retur nu se va potrivi cu dispozitivul de fixare. O teșitură prea aspră va strica o sudură. Acestea nu sunt probleme teoretice. Acestea apar în fiecare zi în magazinele care solicită timpi de ciclu mai rapid și toleranțe mai stricte.
O hartă a proceselor pentru atelier
Când apare o nouă piesă de tub, primul pas cel mai util este să mapați operațiunile în ordine. Tabelul de mai jos prezintă o versiune simplificată care acoperă majoritatea lucrărilor cu tuburi metalice.
| Proces | Echipament tipic | Ce oferă |
|---|---|---|
| Tăierea | Ferăstraie manuale, pneumatice, hidraulice sau CNC; tăietoare cu laser | Lungimi precise cu bavuri controlate |
| îndoire | NC, CNC, rulouri de îndoit, mașini cu cap dublu | Unghiuri, raze și geometrie cu mai multe curbe |
| Sfarsit de formare | Mașini de formare a capetelor simple sau duble | Capete extinse, reduse sau sigilate |
| Teșire | Mașini de teșit cu un singur sau dublu cap | Curățați pregătirea sudurii și marginile debavurate |
| Lovitură de pumni | Mașini hidraulice sau de perforat cu arc | Găuri, fante și crestături |
| Extindere | Mașini de expansiune orizontală sau verticală | Modificări controlate de diametru pentru fitinguri |
 Seria CNC Mașină de tăiat tuburi de alimentare servo complet automată Mașină complet automată de tăiat tuburi și bare, controlată de PLC, pentru magazinele industriale care caută tăieturi pătrate, cu bavuri reduse înainte de îndoire și formare finală. Vizualizare produs →
Pasul de tăiere dă tonul. Dacă tăietura nu este pătrată sau bavura este grea, fiecare operație ulterioară trebuie să compenseze. De aceea, multe magazine investesc într-o mașină de tăiat fiabilă înainte de a actualiza orice altceva. O tăietură bună face îndoirea și formarea capetelor mult mai previzibile.
Cum diferite industrii își modelează tuburile
Aceleași procese de bază apar în toate industriile, dar prioritățile se schimbă. În fabricarea de automobile , timpul de ciclu și repetabilitatea sunt de obicei principalele preocupări. În lucrările HVAC, modelarea tuburilor se concentrează adesea pe coturi curate și conexiuni fiabile. Lucrările de construcție și structurale tind să acorde prioritate durabilității și capacității de a gestiona grosimi mari de pereți.
De asemenea, vedem modelarea tuburilor în echipamentele de fitness, electrocasnicele, sistemele de răcire ale centrelor de date și mașinile agricole. Fiecare dintre aceste zone are propriile așteptări de toleranță și cerințe de volum. Un magazin care produce câteva sute de piese pe lună va alege echipamente diferite decât o fabrică care rulează în trei schimburi. Harta procesului rămâne similară, dar nivelul de automatizare se modifică.
Probleme comune de modelare a tuburilor și cum să le citiți
După câțiva ani de lucru cu producătorii de tuburi, începi să recunoști aceleași probleme care apar din nou și din nou. Majoritatea nu sunt misterioase. Sunt semnale că o etapă a procesului necesită atenție.
Springback
Fiecare tub îndoit se întoarce puțin înapoi când presiunea este eliberată. Dacă unghiul de îndoire este constant oprit, soluția este de obicei compensarea în sistemul de control sau reglarea sculelor. Îndoitoarele CNC moderne se descurcă bine cu acest lucru, dar totuși ajută la înțelegerea materialului pe care îl rulați. Grosimea peretelui, aliajul și temperarea afectează cât de mult se mișcă tubul.
Bavuri și deformare la capăt
O bavură pe un capăt tăiat este mai mult decât o problemă cosmetică. Poate arunca o măsurătoare, poate deteriora un dispozitiv de fixare sau poate crea un punct slab într-o sudură. Mașinile de teșit și debavurat sunt răspunsul standard, dar contează și lama de tăiere și viteza de avans potrivite. Dacă capătul tubului se deformează în timpul tăierii, problema poate fi prinderea sau starea lamei, mai degrabă decât mașina în sine.
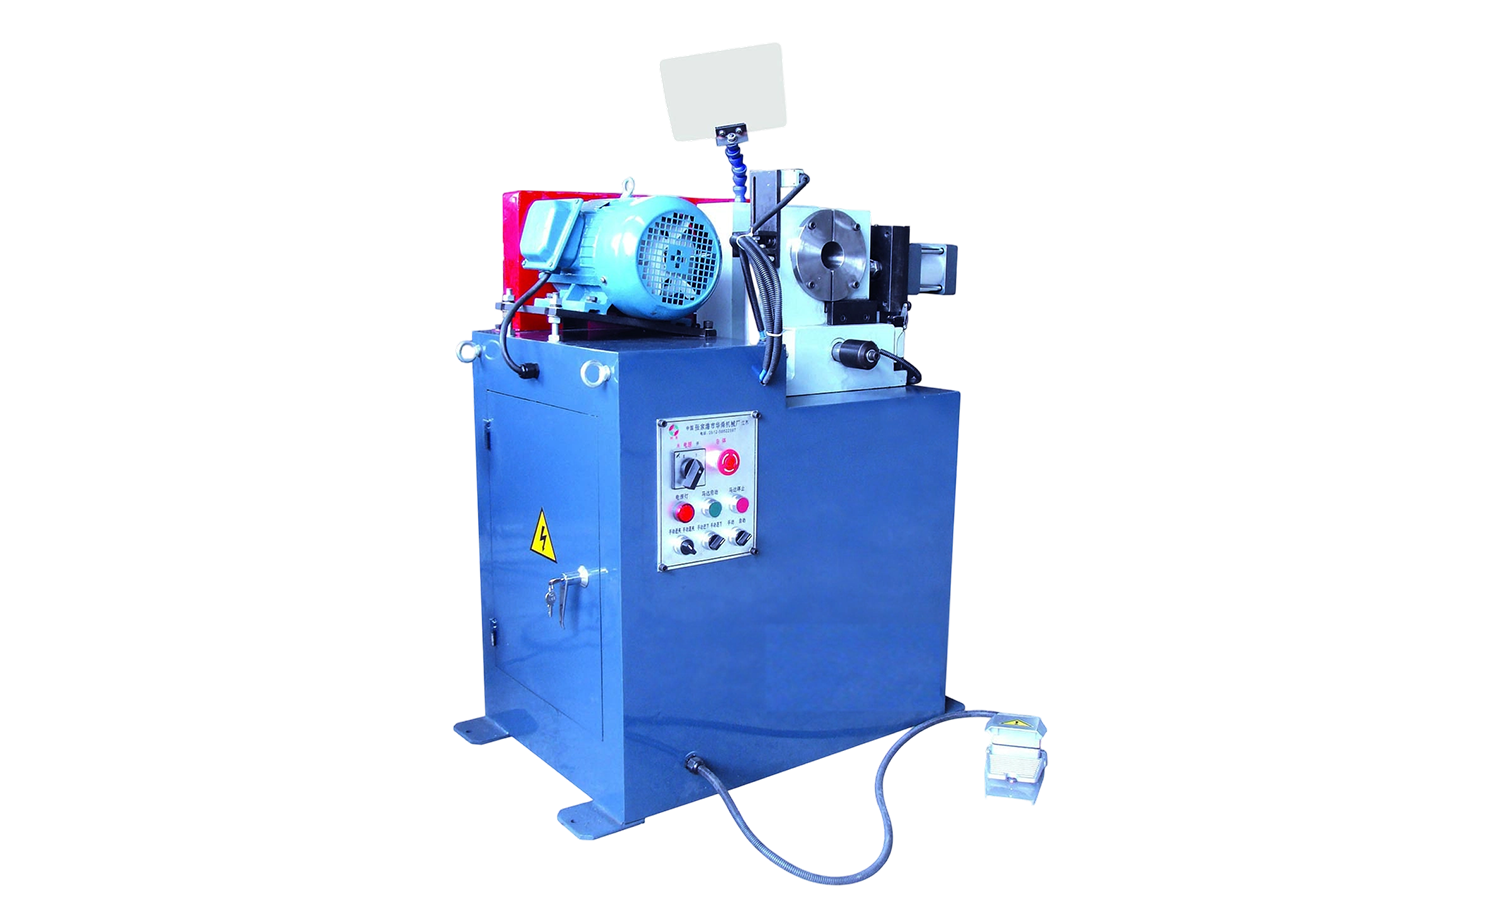 Seria EF AC Mașină de teșit cu un singur tub de înaltă precizie Mașină de teșit tuburi pneumatice semi-automată care finisează marginile plane, interne și externe pentru a rezolva bavurile înainte de formare ulterioară. Vizualizare produs →
Sfarsit de formare a fisurilor
Când un capăt este extins sau redus, materialul trebuie să curgă fără a se rupe. Fisurile indică de obicei o deformare prea mare într-o singură trecere, o lubrifiere greșită sau un material care necesită recoacere. Executarea unei piese de testare și verificarea grosimii peretelui după formare este un obicei simplu care economisește o mulțime de resturi.
Alegerea echipamentelor fără supracumpărare
Una dintre cele mai frecvente întrebări pe care le auzim este dacă un magazin ar trebui să înceapă cu o mașină manuală sau să treacă direct la un model CNC. Răspunsul sincer depinde de volum, de complexitatea părții și de câte abilități de operator aveți la îndemână. O mașină de îndoit manuală poate fi perfectă pentru lucrări de volum redus și prototipuri. O mașină CNC își câștigă costul atunci când aveți nevoie de repetabilitate în mii de piese.
- Potriviți aparatul la volumul dvs. de lucru actual, nu o proiecție care s-ar putea să nu se întâmple niciodată.
- Luați în considerare întregul lanț de proces, deoarece un îndoit mare nu poate repara o tăietură proastă.
- Gândiți-vă la timpul de schimbare dacă utilizați mai multe numere de piese diferite.
- Lăsați loc pentru creștere, dar nu plătiți pentru capacitatea pe care nu o veți folosi.
 Mașină de îndoit tuburi cu mai multe raze, complet automată, seria CNC M Îndoitor servo complet automat pentru tuburi cu axe programabile și control PLC cu ecran tactil, potrivit pentru îndoirea repetabilă de înaltă precizie în volume de producție solicitante. Vizualizare produs →
De asemenea, ajută să vorbești cu cineva care a mai văzut tipul tău de parte. O scurtă conversație despre grosimea peretelui, raza de îndoire și volumul anual poate preveni o greșeală costisitoare.
Aducerea Procesului împreună
Modelarea tubului funcționează cel mai bine atunci când treptele sunt tratate ca un singur sistem. Tăierea, îndoirea, formarea, teșirea, ștanțarea și extinderea se influențează reciproc. Magazinele care obțin cele mai bune rezultate sunt de obicei cele care acordă atenție transferului dintre operațiuni, nu doar performanței unei singure mașini.
Dacă plănuiți o nouă linie sau înlocuiți o mașină veche, începeți cu o hartă clară a procesului și o estimare realistă a volumului. De acolo, alegerile echipamentelor devin mult mai ușor de justificat. Pentru o privire mai profundă asupra unei părți a lanțului, nostru ghid complet pentru tăierea tuburilor acoperă opțiunile și compromisurile mai detaliat.
Articole recomandate


Drepturi de autor © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Toate drepturile rezervate.
Producători de mașini de formare a tuburilor de precizie personalizate